Artykuł sponsorowany
Dlaczego złożona geometria aluminium komplikuje uzyskanie równomiernej warstwy w twardym anodowaniu
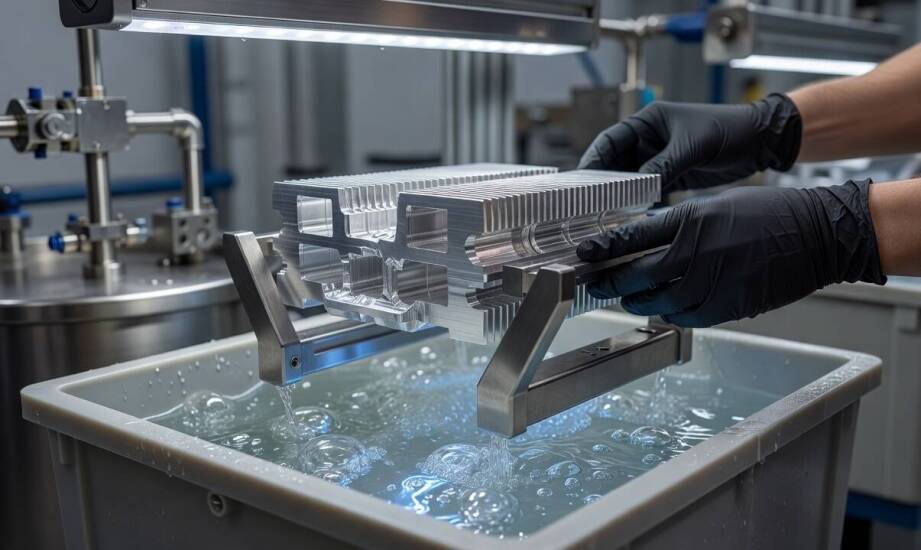
Złożona geometria elementów aluminiowych utrudnia uzyskanie równomiernej warstwy tlenkowej ze względu na nierównomierny rozkład prądu i zmienny dostęp roztworu elektrolitu do obrabianej powierzchni. Sam skład chemiczny kąpieli pozostaje niezmienny dla całej partii produkcyjnej, ale to lokalne warunki elektrochemiczne decydują o ostatecznej grubości i jakości powłoki. Producenci z sektora motoryzacyjnego, lotniczego czy maszynowego często projektują detale o skomplikowanych kształtach. Takie komponenty wymagają szczególnego podejścia podczas obróbki powierzchniowej. Zrozumienie zjawisk fizykochemicznych zachodzących na krawędziach, w szczelinach i kanałach pozwala uniknąć błędów i kosztownych odrzutów. Prawidłowo przeprowadzona elektroliza gwarantuje wysoką odporność na ścieranie i korozję. Wymaga to jednak ścisłej współpracy między konstruktorem detalu a technologiem planującym proces.
Przeczytaj również: Różnorodność materiałów w sprzęcie do yerba mate – który wybrać?
Wpływ geometrii na przyrost powłoki tlenkowej
Ostre krawędzie i zewnętrzne naroża działają jak koncentratory linii pola elektrycznego, co prowadzi do drastycznego wzrostu lokalnej gęstości prądu. Nadmierne nagromadzenie ładunku skutkuje gwałtownym przyśpieszeniem wzrostu warstwy tlenkowej, a w skrajnych przypadkach powoduje termiczne przypalenie materiału bazowego. Zjawisko to obniża wytrzymałość mechaniczną detalu i dyskwalifikuje go z dalszego użycia w wymagających aplikacjach przemysłowych. Z kolei wgłębienia oraz naroża wewnętrzne wykazują tendencję zupełnie odwrotną. Ze względu na zjawisko ekranowania elektrycznego, zbliżone w skutkach do klatki Faradaya, obniżona gęstość prądu we wgłębieniach ogranicza lub całkowicie zatrzymuje proces anodowania.
Przeczytaj również: Dlaczego u seniora z nadwagą redukcja masy musi chronić mięśnie, apetyt i samodzielność
Projektanci elementów aluminiowych muszą uwzględniać te skrajne różnice już na etapie tworzenia dokumentacji technicznej. Zgodnie z wytycznymi technologicznymi dla zaawansowanych powłok ochronnych typu III, minimalne promienie zaokrągleń powinny być ściśle uzależnione od docelowej grubości powłoki. Zastosowanie odpowiednio łagodnych przejść geometrycznych minimalizuje ryzyko powstawania pustych przestrzeni bez warstwy ochronnej. Warto na bieżąco pamiętać, że około połowa grubości powłoki wnika w strukturę aluminium, a reszta przyrasta na zewnątrz. Ten specyficzny dwukierunkowy mechanizm znacząco modyfikuje ostateczne wymiary precyzyjnych komponentów. Nabiera to krytycznego znaczenia przy budowie zespołów maszynowych spasowanych z bardzo wąskimi tolerancjami. Brak kompensacji wymiarowej przed nałożeniem tlenku prowadzi zazwyczaj do poważnych problemów montażowych.
Przeczytaj również: Jakie aspekty warto uwzględnić przy planowaniu wiercenia na sucho?
Kanały wewnętrzne i kontrola parametrów procesu
Obecność wewnętrznych kanałów, głębokich kieszeni i cienkich ścianek stwarza dodatkowe wyzwania związane z termodynamiką oraz cyrkulacją płynów. Elementy o takiej zamkniętej budowie blokują swobodną wymianę kąpieli kwasowej. Utrudnia to sprawne odprowadzanie gazów uwalnianych w trakcie intensywnej elektrolizy. Zatrzymane w szczelinach pęcherzyki gazu tworzą warstwę izolacyjną uniemożliwiającą prawidłowe narastanie tlenku. Technologia obejmująca anodowanie twarde aluminium wymaga stosowania stosunkowo wysokich prądów. Wiąże się to z generowaniem dużej ilości energii cieplnej bezpośrednio na styku metalu i roztworu. W wąskich przestrzeniach naturalne odprowadzenie tego ciepła jest mocno ograniczone.
Prawidłowo zrealizowana obróbka wymaga bezwzględnego utrzymywania płynu roboczego w restrykcyjnym reżimie niskotemperaturowym. Miejscowe przegrzanie cieczy wewnątrz detalu osłabia strukturę krystaliczną powłoki. Z tego powodu konieczne jest wymuszanie intensywnej cyrkulacji roztworu wokół skomplikowanych form przestrzennych. W praktyce realizowanej przez firmę Elbit, parametry układu mocującego oraz przepływu cieczy dobiera się indywidualnie dla każdej wymagającej partii towaru. Wysokiej jakości warstwa tlenkowa osiąga twardość rzędu 50–70 w skali Rockwella C. Wynik ten zależy jednak od zachowania absolutnej stabilności warunków lokalnych. Produkcja seryjna wymaga precyzyjnego zaprojektowania zawiesi i dedykowanych systemów maskujących. Nawet minimalna zmiana kąta zawieszenia w wannie skutkuje rozbieżnościami w grubości powłoki pomiędzy poszczególnymi egzemplarzami w serii. Cienkie ścianki wykazują dodatkową wrażliwość na odkształcenia mechaniczne wywołane wewnętrznymi napięciami twardego tlenku.
Kompromis między konstrukcją a technologią obróbki
Sukces zaawansowanej obróbki galwanicznej zależy od rzeźby elementu w równym stopniu, co od precyzyjnej kontroli napięcia zasilacza w zakładzie. Gdy bryła przedmiotu drastycznie ogranicza swobodny przepływ ładunku i mieszanie roztworu, sama optymalizacja czasu trwania procesu nie gwarantuje uzyskania jednorodnej warstwy zabezpieczającej. Technologia dostarcza narzędzia kompensacyjne, takie jak specjalistyczne stelaże z dodatkowymi katodami pomocniczymi wsuwanymi w otwory. Podnoszą one jednak ogólne koszty i wyraźnie wydłużają czas przygotowania produkcji seryjnej.
Trwałe wyeliminowanie defektów powłokowych opiera się na wprowadzaniu modyfikacji konstrukcyjnych już we wczesnej fazie projektowania. Złagodzenie ostrych krawędzi, powiększenie otworów technologicznych i unikanie ślepych kieszeni ułatwia równomierne pokrycie całej powierzchni metalu. Komponenty świadomie zoptymalizowane pod kątem procesów elektrochemicznych wykazują znacznie większą powtarzalność parametrów wytrzymałościowych. Właściwe zbalansowanie docelowych wymagań mechanicznych z fizycznymi ograniczeniami nakładania twardego tlenku stanowi fundament stabilnej produkcji. Umożliwia to regularne dostarczanie bezawaryjnych i odpornych na zużycie części dla zaawansowanych gałęzi nowoczesnego przemysłu.
Kategorie artykułów
Polecane artykuły

Instalacja elektryczna

Jakie korzyści przynosi archiwizacja danych w kontekście jpk v7 struktura?

Jakie są różnice między tradycyjnymi a nowoczesnymi automatami do sprzedaży biletów?
