Artykuł sponsorowany
Próbka komponentu przed serią — co sprawdzić, zanim wejdzie do produkcji
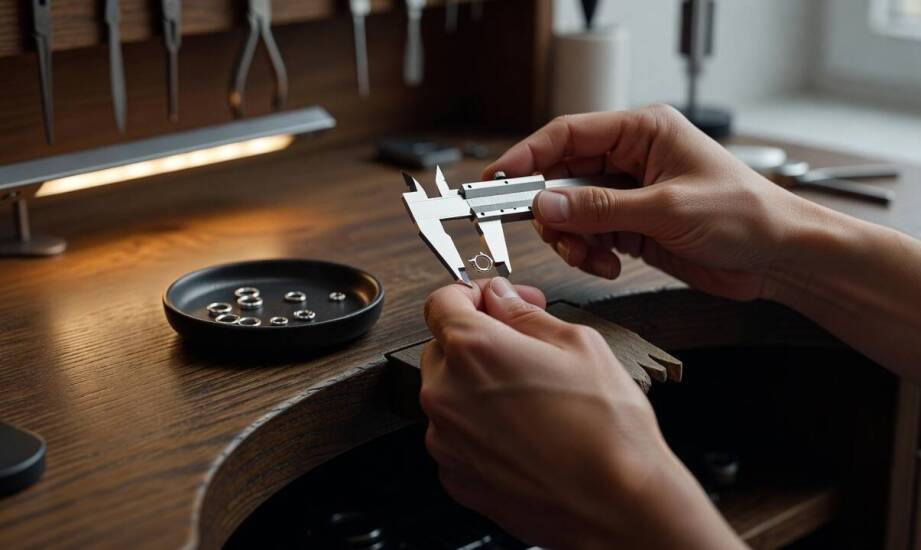
Producent biżuterii otwiera paczkę z pierwszą partią testową nowych łączników kajdankowych lub ogniw łańcucha siatkowego. Pojedynczy element wyciągnięty z woreczka prezentuje się nienagannie pod względem kształtu i blasku. Prawdziwe problemy ujawniają się dopiero w momencie, gdy rozpoczyna się montaż seryjny setek sztuk naraz. Nagle okazuje się, że sprężyny zapięć mają nierówne napięcie, a niewielkie różnice w średnicy otworów montażowych spowalniają pracę całego zakładu. Skala mikro w jubilerstwie nie wybacza błędów, dlatego masowa produkcja wymaga precyzyjnej weryfikacji materiałowej. Dokładne sprawdzenie pojedynczej próbki przed zamówieniem głównym to proces chroniący przed kosztownymi przestojami. Trzeba jednak wiedzieć, które parametry poddać ocenie w pierwszej kolejności, aby uniknąć technologicznych niespodzianek na linii produkcyjnej.
Przeczytaj również: Różnorodność materiałów w sprzęcie do yerba mate – który wybrać?
Ocena wizualna i wymiarowa komponentów
Wstępna analiza wzrokowa decyduje o tym, czy dany element w ogóle kwalifikuje się do dalszej obróbki. Jednolitość powierzchni oraz dokładność wykończenia stanowią absolutną podstawę przy ocenie półfabrykatów. Powierzchnia polerowana musi być całkowicie wolna od mikroporów, głębszych rys i widocznych nierówności strukturalnych. Nawet mikroskopijne defekty materiałowe powiększają się i stają się wyraźnie widoczne po nałożeniu docelowej powłoki galwanicznej. Cienka warstwa rodu nie przykryje bowiem uszkodzeń mechanicznych, a jedynie podkreśli wszelkie niedoskonałości obróbki. Spójność gotowych wyrobów opiera się również na stabilności barwy między poszczególnymi dostawami. Różnica w odcieniu złota próby 585 lub srebra 925 uniemożliwia równe skompletowanie estetycznych zestawów sprzedażowych.
Przeczytaj również: Dlaczego u seniora z nadwagą redukcja masy musi chronić mięśnie, apetyt i samodzielność
Kontrola geometrii wykracza daleko poza przyłożenie suwmiarki i odczytanie podstawowej średnicy ogniwa. Wybrany komponent może posiadać perfekcyjną grubość, jednak niewłaściwy kąt wyprofilowania ucha sprawi, że element zacznie obracać się luźno na łączniku. W innych sytuacjach źle zaprojektowany profil rozciąga się pod standardowym obciążeniem cięższej bransoletki. Weryfikując popularne bazy kolczyków ERH1, należy zwrócić szczególną uwagę na precyzję mechanizmu zamykającego. Zbyt słabe napięcie drucika powoduje, że gotowy kolczyk samoczynnie otwiera się podczas noszenia, pomimo idealnych wymiarów nominalnych. Zbyt sztywny zatrzask utrudnia z kolei codzienne użytkowanie biżuterii przez klienta.
Przeczytaj również: Jakie aspekty warto uwzględnić przy planowaniu wiercenia na sucho?
Testy warsztatowe i kompatybilność montażowa
Zanim ruszy pełna produkcja, próbna partia materiału powinna przejść przez standardowe procesy obróbki cieplnej i chemicznej. Hurtownia Silverina w swojej codziennej praktyce dostrzega, jak dużą rolę odgrywa weryfikacja zachowania stopu podczas lutowania. Próbne łączenie pozwala ocenić, czy srebro 925 bez problemu przyjmuje lut oraz czy powstała spoina zachowuje odpowiednią elastyczność bez tendencji do pękania. Jubilerzy obserwują również reakcję materiału na wysoką temperaturę palnika pod kątem głębokiej oksydacji. Równie ważny etap to symulacja procesów galwanicznych na niewielkiej liczbie sztuk. Testowe rodowanie lub złocenie błyskawicznie ujawnia, czy warstwa ochronna trzyma się równomiernie na zgięciach elementu.
Właściwości mechaniczne wymagają symulacji codziennego użytkowania wyrobu w naturalnych warunkach. Odkształcenie przy stałym obciążeniu można łatwo zbadać, zawieszając określony ciężarek na testowym łańcuszku siatkowym lub lince kwadratowej. Taki zabieg jasno pokazuje odporność splotu na gwałtowne rozciąganie. Z kolei wielokrotne zginanie zapięć czy kajdanek weryfikuje faktyczną żywotność zastosowanej sprężyny. Przeglądając asortyment z kategorii art do wyrobu biżuterii, producent musi z góry zaplanować odpowiednie testy wytrzymałościowe dla każdego rodzaju projektowanego łączenia.
Spasowanie detali determinuje płynność montażu końcowego i mocno ogranicza liczbę ewentualnych odrzutów na stołach roboczych. Półfabrykaty muszą gładko współpracować z odpowiednim typem zapięcia oraz dedykowaną końcówką wklejaną lub zaciskaną. Zbyt wąski otwór wewnętrzny ogniwa skutecznie zablokuje możliwość swobodnego przełożenia haczyka. Zbyt duży luz montażowy zaburzy z kolei proporcje całego naszyjnika i spowoduje jego nieestetyczne układanie się na dekolcie. Testowe złożenie kompletnego wyrobu przed zatwierdzeniem wzoru zapobiega późniejszym reklamacjom i konieczności ręcznego poprawiania błędów konstrukcyjnych.
Weryfikacja próbki przed rozpoczęciem dużej serii to doskonała inwestycja w stabilność całego procesu wytwórczego. Poprawny wygląd zewnętrzny elementu wyjętego prosto z opakowania to zaledwie pierwszy etap niezbędnej kontroli jakościowej. Pełnowartościowy sprawdzian warsztatowy potwierdza, że detale zachowają swoje optymalne parametry podczas lutowania, polerowania i nakładania powłok ochronnych. Dzięki rygorystycznemu sprawdzaniu obciążeń mechanicznych oraz kompatybilności zapięć producenci zyskują twarde dane o trwałości swoich kolekcji. Przemyślana selekcja komponentów eliminuje straty materiałowe i ułatwia tworzenie bezawaryjnej biżuterii, która swobodnie przetrwa lata użytkowania.
Kategorie artykułów
Polecane artykuły

Instalacja elektryczna

Jakie korzyści przynosi archiwizacja danych w kontekście jpk v7 struktura?

Jakie są różnice między tradycyjnymi a nowoczesnymi automatami do sprzedaży biletów?
